English
 中文简体
 عربى

Контент
- 1 1. Ядро управления и архитектура привода – основа автоматизации
- 2 2. Стабильность процесса и регулирование с обратной связью
- 3 3. Интеграция данных и отслеживание качества
- 4 4. Интерфейс оператора и простота использования.
- 5 Часто задаваемые вопросы
- 6 Вывод: соответствие уровня автоматизации вашим производственным целям
Когда вы сравниваете технические характеристики оборудования для производства георешеток, уровень автоматизации часто указывается в одной строке внизу таблицы данных. Однако на практике он больше, чем какой-либо отдельный механический параметр, определяет, насколько стабильно будет работать ваше предприятие, насколько быстро вы сможете реагировать на изменения в материале и каковы будут ваши истинные эксплуатационные затраты на тонну продукции в течение пяти лет.
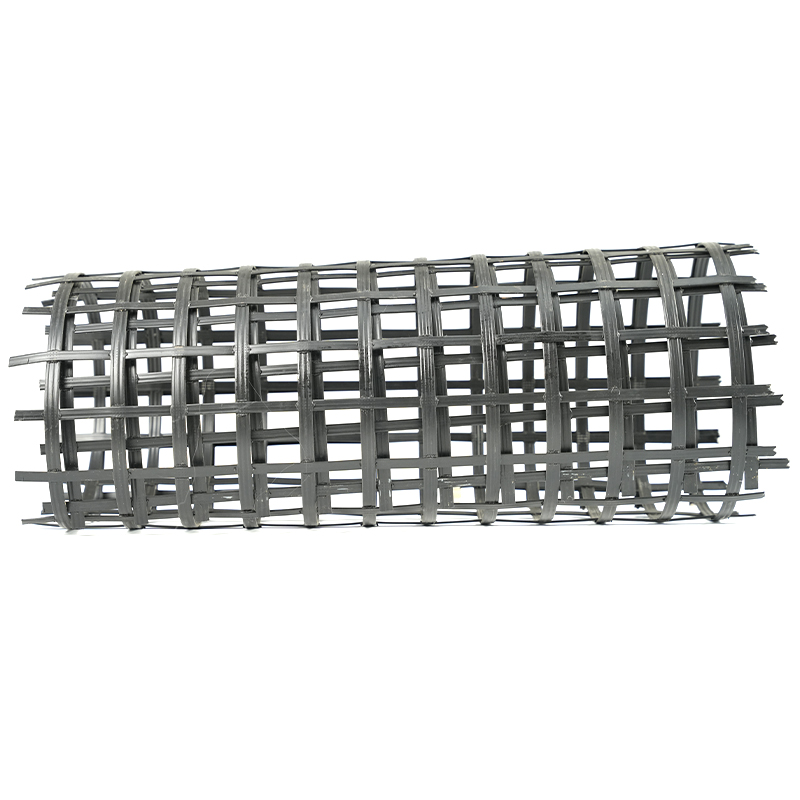
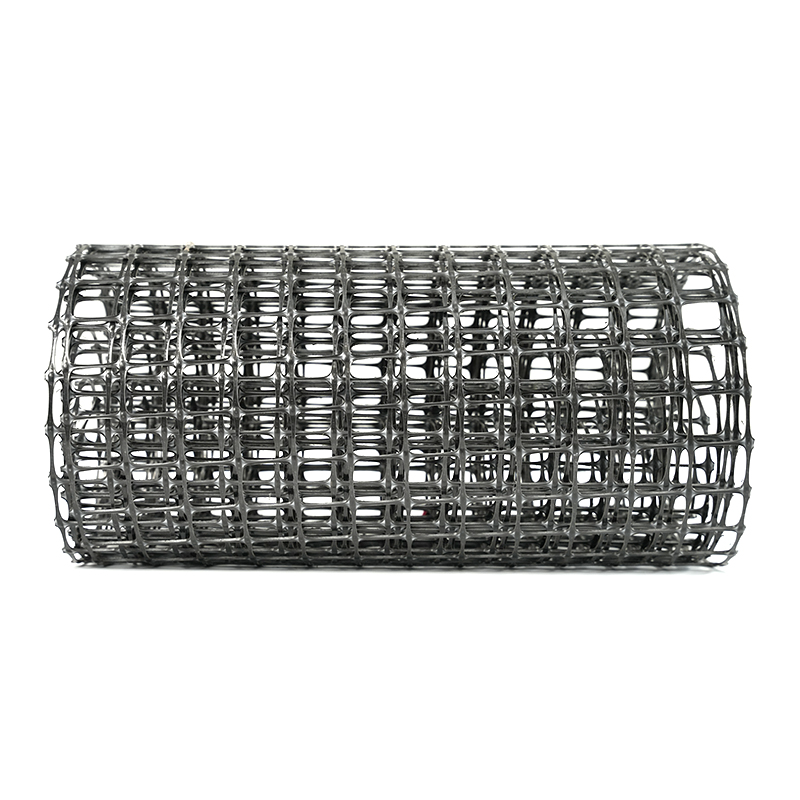
Уровень автоматизации в современном оборудовании для производства георешеток можно разделить на четыре действенных уровня: ядро управления и архитектура привода, стабильность процесса и регулирование с обратной связью, интеграция данных для отслеживания качества и интерфейс оператора для повседневной эффективности. Каждый слой напрямую влияет на качество вывода таких продуктов, как  Двунаправленная линия по производству георешеток с ПЛК и сервоприводом Эта линия включает в себя ядро управления на базе ПЛК и сервоприводы для точного управления скоростью и положением подачи, нагрева, растяжения, охлаждения и намотки, образуя основу автоматизации для стабильности многоуровневого процесса. Посмотреть продукт → и
 Линия по производству одноосной растяжимой георешетки с автоматизированным управлением Как и двунаправленный аналог, эта линия использует ПЛК и архитектуру сервопривода для управления последовательными операциями растяжения, обеспечивая точный контроль скорости и натяжения для получения высококачественной одноосной георешетки. Посмотреть продукт → .
1. Ядро управления и архитектура привода – основа автоматизации
Центральный контроллер управляет всеми последовательными действиями на линии: подачей, нагревом, растяжением, охлаждением и намоткой. В современном георешеточном оборудовании основой отрасли является управление на базе ПЛК с сервоприводами. Программируемый логический контроллер (ПЛК) обрабатывает обратную связь от датчиков и подает команды серводвигателям, которые приводят в движение ролики, зажимы и механизмы перемещения с точным контролем скорости и положения.
Надежность платформы ПЛК важна для доступности запасных частей и долгосрочной поддержки. Бренды, соответствующие промышленным стандартам, гарантируют, что в случае выхода модуля из строя вы сможете найти замену без перепроектирования всего шкафа управления. Сервоприводы, в отличие от преобразователей частоты с асинхронными двигателями, обеспечивают лучшее управление крутящим моментом на низких скоростях и более быструю реакцию на изменения нагрузки, что критически важно на этапе растяжения, когда отклонение скорости даже на 1 % может изменить удлинение продукта.
На что обратить внимание в аппаратном обеспечении привода
Линия, оснащенная сервоприводами, работающими в цифровой сети связи, такой как EtherCAT или Profinet, обеспечит время цикла менее 1 мс между считыванием датчика и командой исполнительного механизма. Такой уровень реагирования напрямую приводит к равномерной ширине и толщине апертуры по всему листу.
2. Стабильность процесса и регулирование с обратной связью
Уровень автоматизации заключается не в том, сколько экранов имеет панель, а в том, сколько переменных процесса автоматически поддерживается без вмешательства оператора. При растяжении георешетки ключевыми переменными являются температура в зоне нагрева, степень растяжения и скорость растяжения.
Управление с обратной связью означает, что каждая зона инфракрасного или воздушного обогревателя имеет собственную термопару, подающую обратную связь на ПИД-регулятор внутри ПЛК. Если скорость подачи материала изменяется или температура окружающей среды падает, контроллер регулирует мощность нагрева в режиме реального времени, чтобы поддерживать оптимальное окно формования полимера — обычно ±2 °С для полипропилена и ±3 °C для полиэтилена.
Аналогично, степень растяжения должна поддерживаться с помощью силового или позиционного контура. Механизм растяжения с постоянным напряжением, использующий ролики с сервоприводом и обратной связью от энкодера, может удерживать коэффициент вытяжки в пределах ±0,5 %, что является разницей между георешеткой, соответствующей требованиям к растяжению ASTM D6637, и геосеткой, которая не проходит контроль качества.
| Параметр процесса | Ручная/полуавтоматическая линия | Современная полностью автоматизированная линия |
|---|---|---|
| Допуск температуры зоны нагрева | ±5 °С | ±2 °C |
| Точность коэффициента продольного растяжения | ±1,5 % | ±0,5 % |
| Задержка синхронизации поперечного растяжения | 0,3–0,5 с | < 0,05 с |
| Колебания натяжения полотна (во время намотки) | ±10 % | ±3 % |
Практическим последствием является то, что полностью автоматизированная линия может работать часами при заданном пределе прочности при разбросе между валками менее 2 %, в то время как линия только с разомкнутым контуром управления может требовать частых регулировок и производить больше отходов во время переналадки или смены сортов материала.
3. Интеграция данных и отслеживание качества
Современное оборудование для производства георешеток все чаще включает в себя систему сбора данных, которая записывает каждую партию: профиль температуры плавления, кривые силы растяжения, скорость линии и конечный вес рулона. Эти данные можно экспортировать в MES (систему управления производством) на уровне завода или просто хранить локально для отслеживания.
Для производителя, поставляющего георешетки для инфраструктурных проектов, где каждая поставка должна сопровождаться сертификатами, возможность создания машинного отчета для каждого рулона — это больше, чем просто удобство — это требование соответствия. Уровень автоматизации здесь измеряется тем, сколько точек данных регистрируется автоматически, а не вводится вручную. Система, которая помечает каждые 5 секунд производства значениями процесса с отметкой времени, обеспечивает степень детализации, необходимую для анализа первопричин, когда партия отклоняется от спецификации.
Общие точки данных, отслеживаемые автоматизированными линиями
- Скорость ролика (м/мин) и совокупная длина
- Температуры зон нагрева (зоны 1–6 и более)
- Коэффициент растяжения в машинном направлении (MD) и поперечном направлении (TD)
- Температура охлаждающей воды и расход
- Окончательный вес рулона и натяжение намотки
Когда данные интегрируются с приборной панелью оператора, видимость расширяется до OEE (общая эффективность оборудования) в реальном времени. Это позволяет руководителям предприятий немедленно выявлять замедления или брак, а не обнаруживать их в конце смены.
4. Интерфейс оператора и простота использования.
Часто недооцениваемый аспект автоматизации заключается в том, насколько интерфейс снижает количество человеческих ошибок. Хорошо спроектированный HMI (человеко-машинный интерфейс) должен отображать состояние производства одним взглядом: зеленый цвет означает нормальную работу, желтый цвет означает предупреждение о приближении к контрольному пределу и красный цвет означает отклонение, требующее принятия мер.
Управление рецептами является практическим примером. На современной линии оператор может загрузить сохраненный рецепт для конкретного продукта — скажем, двунаправленной геосетки 50 кН/м — и ПЛК автоматически устанавливает температуру всех зон, скорость растяжения и параметры намотки. Это исключает риск ошибок при ручном вводе и сокращает время переналадки с 45 минут до менее 10 минут.
Напоминания о техническом обслуживании — это еще один уровень. Система управления может отслеживать часы работы подшипников, коробок передач и экранов и отображать сигналы профилактического обслуживания на основе фактического использования, а не календарных интервалов.
Для такого оборудования, как  Мощная дробилка для пластика с усовершенствованной Z-образной резкой Благодаря Z-образному режущему ротору, открываемому шасси и прочной конструкции эта дробилка сводит к минимуму время простоя и технического обслуживания; в сочетании с автоматизированной диагностикой это увеличивает время безотказной работы линии при рекуперации материалов. Посмотреть продукт → Простой интерфейс с сенсорным экраном и диагностикой неисправностей, используемый при рекуперации материалов, помогает оператору кабины устранять небольшие заторы без вызова электрика, что напрямую увеличивает время безотказной работы линии.
Сравнение полуавтоматических и полностью автоматизированных эксплуатационных требований
- Полуавтоматическая линия: Оператор вручную устанавливает мощность нагревателя, регулирует зазор натяжных роликов с помощью маховика и записывает производственные журналы на бумаге.
- Полностью автоматизированная линия: Оператор загружает рецепт, контролирует состояние на экране и подтверждает оповещения. ПЛК выполняет все настройки во время нормальной работы.
Часто задаваемые вопросы
Всегда ли более высокая автоматизация означает более высокие затраты?
Первоначальные капитальные затраты выше, но общая стоимость владения в течение пяти лет часто ниже из-за сокращения отходов, меньшего времени простоя и более низких затрат на рабочую силу на тонну. Для линии, работающей в три смены, период окупаемости полной модернизации автоматизации обычно составляет от 12 до 18 месяцев.
Можно ли модернизировать существующую полуавтоматическую линию с более высоким уровнем автоматизации?
Да, в зависимости от механического состояния. Модернизация нового ПЛК, сервоприводов и панелей оператора является обычным явлением. Механические детали, такие как ролики с цепным приводом, могут нуждаться в обновлении для достижения точности, необходимой для управления с обратной связью.
Какой уровень автоматизации достаточен для нового стартапа-производителя?
Практической отправной точкой является линия, управляемая ПЛК, как минимум с двумя осями с сервоприводом (одна для подачи, другая для намотки) и ПИД-регулированием температуры. Полную автоматизацию с регистрацией данных можно внедрять поэтапно по мере роста объемов производства и требований к качеству.
Вывод: соответствие уровня автоматизации вашим производственным целям
Уровень автоматизации оборудования для производства георешеток не является фиксированной спецификацией — это инструмент, который должен соответствовать вашему ассортименту продукции, уровню квалификации рабочей силы и ожиданиям рынка в отношении качества. Для товарных георешеток со стандартными характеристиками может быть достаточно полуавтоматической линии с надежным управлением ПЛК и сервоприводами. Для специализированных продуктов, где допуски на прочность на разрыв и удлинение жесткие, становится необходимой полная автоматизация с замкнутым контуром регулирования и отслеживанием данных.
Оценивая оборудование у поставщиков, запрашивайте реальные производственные данные их линий, а не просто список компонентов. Обратите внимание на то, сколько переменных процесса автоматически контролируется, как система обрабатывает изменение марки материала и какие отчеты доступны. Эти детали расскажут вам гораздо больше об истинном уровне автоматизации, чем эта брошюра.
Для получения дополнительной информации о поддержании стабильного качества на автоматизированных линиях вы можете прочитать нашу статью качество и стабильность производства георешеток .